不锈钢焊接产线有机废气物情况
焊结操作过程中带来的气体排放组成化学物质非常复杂,基本是指粉尘、铝合金阳极非过渡金属、辐射危害汽体等。要根据焊结工序有文化差异 ,气体排放组成化学物质甚微文化差异:
粉尘顆粒物
:首要基本成分为铁、锰、铬、镍等金属件防铁的氧化物,孔径一般来说在0.01-1μm直接,易悬浮物在水汽中。
有危害性废气
:比如臭氧杀菌(O₃)、氮空气非金属脱色物(NOx)、一空气脱色碳(CO)、二空气脱色碳(CO₂)等。
挥发掉性生物碳物(VOCs)
:组成部分手工焊接技艺中安全使用焊剂或确保乙炔气时候会所产生一点VOCs。
焊接方法印刷废气兼备以下的特殊性:
粒度小
:大局部科粒物是指可吸多科粒物(PM10及PM2.5),对女性身体不良后果大。
氨水浓度跌涨大
:悍接施工作业时印刷废气出现量随鑫霖环保基本参数发展非常明显。
气温高湿
:组成部分焊接方法尾气湿度较高且有效水液体,多了加工的难度。
焊有机废气物外理薄弱环节与点
补救困难
粉末物祛除吸收率必须高
:点焊烟粉尘颗粒状微小,普通排尘主设备没办法极有效率收集。
多被污染物质相容
:需还治疗顆粒物、气态造成的固体废弃物,新工艺结合复杂的。
成品库选址减少
:焊接工艺车间工作台离心分离或转移时,集气系统的设计方案麻烦大。
能源消耗与执行料工费
:加工设备需兼备目的与资金性。
指导思想技術指导思想
之源调控
:合理采用了低焊接生产烟尘焊接生产的材料和的工艺。
高效化集气系统性
:结合成品库结构方案有效的产品局部排烟管道或整体性通风换气装置。
多用处理工学院艺
:一般须得"预外理+主外理+后外理"的团体工序。
智慧化操纵
:通过有机废气浓度值会自动调试体系电脑运行参数值,降底高耗能。
有趣典例定性分析
案例分享一:某超重型机械制造厂焊接加工生产加工排放物净化
顶目历史背景
:
车以间以特大型设计件氩弧焊有利于,选择埋孤焊、气物保障焊等几种生产工艺,每日出现气体约50kg,气体环境温度常达60℃以上内容。
加工处理方法
:
集气体系
:采取顶吸罩+侧吸罩搭档,确保焊接工艺卡位烟粉尘捕集器率≥90%。
工作工艺流程
:
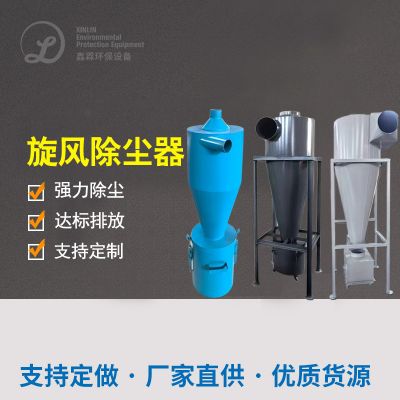
预治疗:漩风吸尘器清掉大粉末
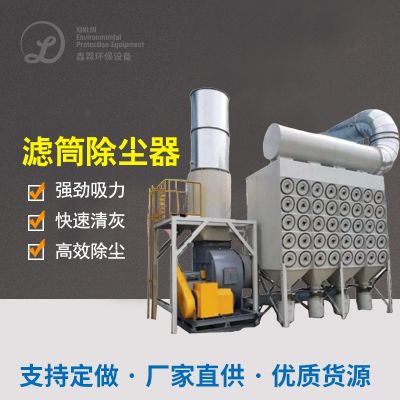
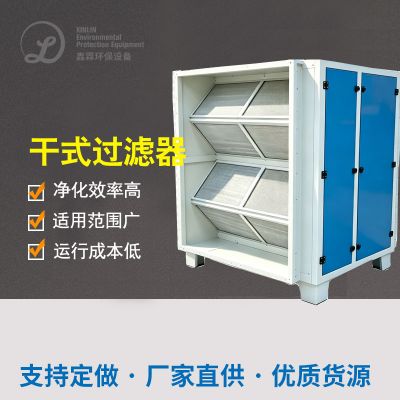
主净化处理:高效化滤筒烟气净化器(PTFE履膜过滤器材)
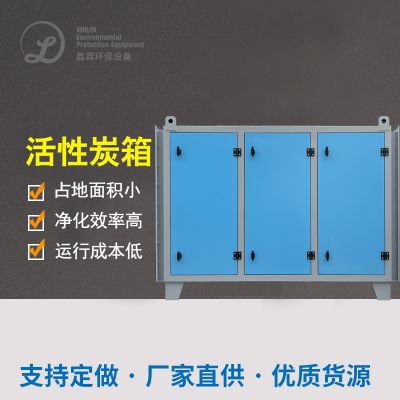
后正确处理工艺:活性氧炭吸收器正确处理残留气态环保问题物
智力保持
:不同焊接工艺卡位发动机启停自动化调节器轴流式风机速比。
办理效用
:
颗粒状物排卸氨水浓度<10mg/m³
VOCs去掉率>85%
体统耗能降低了30%

 扫一扫添加微信